

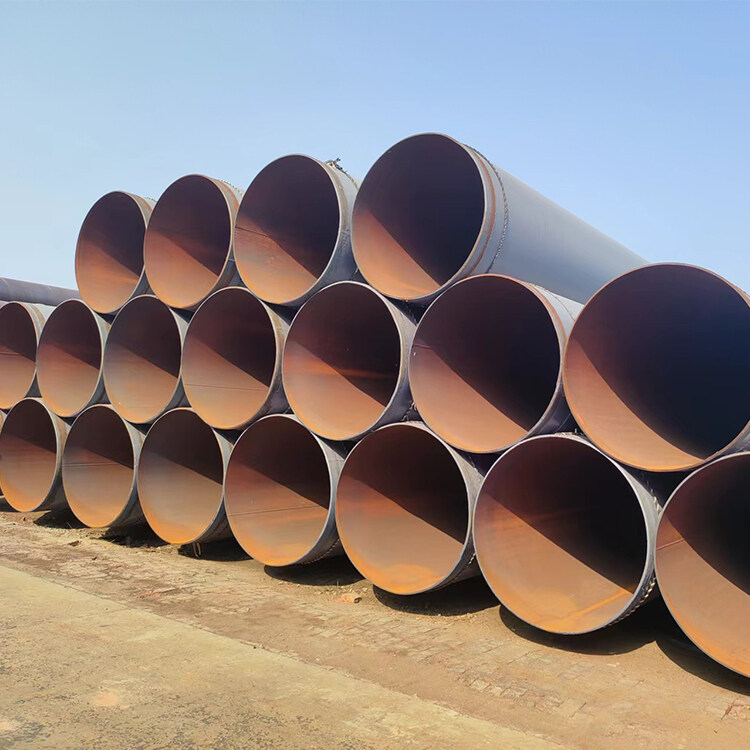
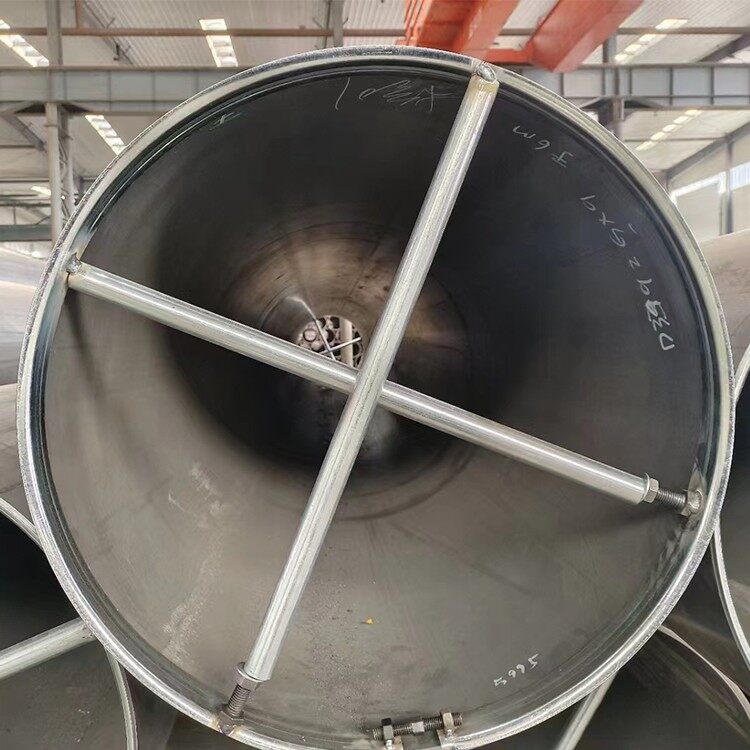
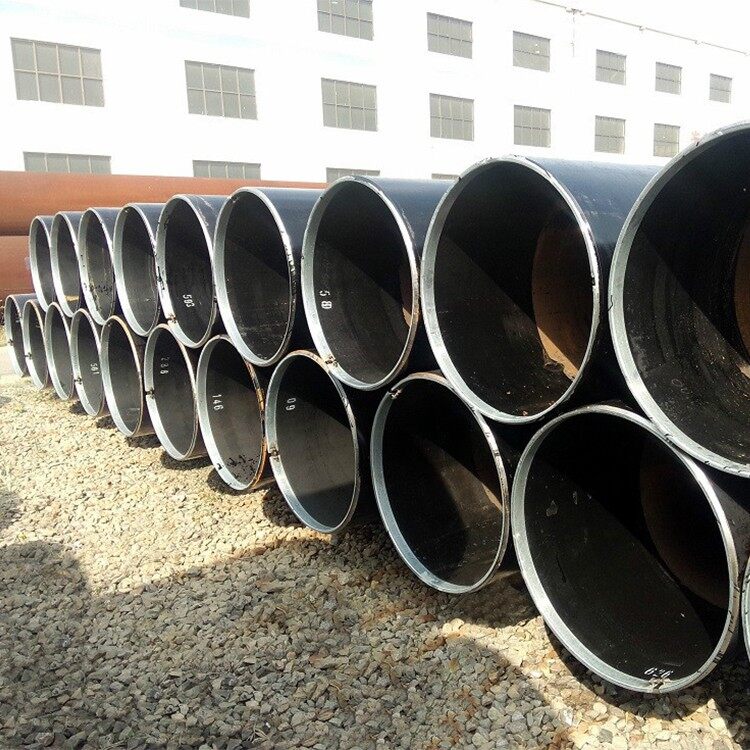
API 5L LSAW PIPE для нафто- та газопроводів
Труба API 5L LSAW призначена для трубопроводів нафтової та газової промисловості, розроблена для різних робочих середовищ. Матеріал сталевої труби зазвичай складається з вуглецевої сталі та відповідає специфікаціям API SPEC 5L. Застосовується в нафтовій і газовій промисловості, вимогах нафтової промисловості до транспортування та очікується робота в екстремальних ситуаціях, низьких і високих температурах, стійкість до корозії для корозійних середовищ і для кислих послуг в умовах H2S.
Наш асортимент для лінійних труб API 5L LSAW
Зварні (поздовжнє дугове зварювання під флюсом) сталеві труби: від 14 до 72 дюймів
Діапазон товщини: SCH 30 до SCH 160
Тип кінців: скошені кінці, гладкі кінці
Діапазон довжин: 20 футів, 40 футів або індивідуальний
Доступні захисні кришки з пластику або заліза
Зовнішній вигляд поверхні: натуральна, лакована, чорна фарба, 3PE, FBE тощо
Види виробництва зварних труб
Існує 3 типи зварювання: ERW (Електрорезистивне зварювання), LSAW (Поздовжнє дугове зварювання під флюсом) і SSAW (Спіральне дугове зварювання під флюсом).
Як труба LSAW, так і труба SSAW є трубою SAW (сталева труба для зварювання під флюсом), виготовляється шляхом використання процесу паяння під флюсом для підготовки сталі, що призводить до отримання труби високої щільності. Завдяки шару флюсу не відбувається миттєвих втрат тепла і воно концентрується біля зварного шва. Це призводить до високоякісної, високоефективної дуги та диму, які знаходять інтенсивне використання в посудинах під тиском, виробництві труб, балках, рідинах, металургійних заводах тощо. Труби SAW знаходять своє основне використання в трубах LSAW, які є трубами для поздовжнього дугового зварювання під флюсом.
Процес виготовлення труб LSAW
Труби API 5L LSAW застосовуються для діаметрів від 14 дюймів (406,4 мм) до 72 дюймів (1828,8 мм).
Блок-схема виробництва зварних сталевих труб LSAW:
Пластина UT – Вакуумний підйом – Ультразвукова перевірка – Фрезерування кромок – Попереднє згинання – Формування типу J – Формування типу C – Формування типу O – Зварювання прихватками дуговим зварюванням у захисному газі CO2 – Зварювання виступів – Зварювання всередині – Зварювання зовні – Видалення пластини виступу – Очищення – Округлення – Х-випробування – Ультразвукове випробування – Промивання перед розширенням – Механічне розширення – Промивання після розширення – Прямоспрямованість – Гідростатичне випробування – Ультразвукове випробування – Зварювальне шліфування кінців труб – Механічне облицювання – Рентгенівське випробування тіла та обох кінців – Ультразвукове випробування для Кінці труб – Магнітно-порошкова перевірка обох кінців – Зважування та вимірювання довжини – Перевірка продукту – Зовнішнє покриття – Внутрішнє покриття – Маркування – Упаковка та складування
Ключові відмінності між трубою SAW (LSAW, SSAW) і ERW
Оскільки виробничі процеси вище, ми бачимо, що труби SAW (LSAW, SSAW) і ERW повністю відрізняються від формування, зварювання тощо, і, отже, характеристики обох труб відрізняються за такими аспектами:
- Якість поверхні труб ERW краща порівняно з трубами SAW (LSAW, SSAW), оскільки вони гладкі та мають кращу обробку. У більшості труб SAW мова йде головним чином про зварювальне посилення зсередини та зовні.
- Дефектів, виявлених у трубах ERW, менше, ніж у трубах SAW. Оскільки в трубах SAW є відкладення розчинника, це призводить до появи більшої кількості дефектів, окрім дефектів об’єму. Дефекти, виявлені в трубах ERW, обмежуються лише дротом і прямими зварними швами, і їх можна легко перевірити. Дефекти можна легко помітити, а ультразвукове відбиття на поверхні полегшує їх виявлення.
- Коефіцієнт залишкового напруження в ERW нижчий, ніж у труб SAW. Оскільки деформація труби ERW відбувається більшою мірою в ERW з наступним розміром плоского овалу, це призводить до еліптичних вертикальних змін і горловини, тим самим зменшуючи напругу. Зміщення труб ERW було меншим у порівнянні вздовж осьового та поперечного розрізів для порівняння з трубами SAW, побудованими з того самого матеріалу, і це також було легко виявити.
- Незважаючи на те, що загальна продуктивність труб ERW і SAW однакова, після того, як труби мають дефект, сталевий брухт і зварювання можна виконувати на ERW, тоді як у випадку SAW це не однаково, що призведе до розтріскування або корозії, роблячи ВЗВ більш довговічними.
Застосування зварних труб API 5L
Для нафтової та газової промисловості, сталеві труби для трубопровідних транспортних систем.
Компанія Octal поставила трубу, що відповідає міжнародному стандарту API 5L, який визначає вимоги до виробництва двох рівнів специфікацій продукції (PSL1 і PSL2) зварних лінійних труб для використання в системах трубопровідного транспорту в нафтовій і газовій промисловості.


